Feuerverzinkte Kontaktflächen: Rostschutz in feuchten Klimazonen
Rost an Forstmaschinen beginnt dort, wo nasses Holz, Schleifpartikel und Stahl aneinander reiben, nicht auf den lackierten Flächen. JERRY beschichtet die verschleißfreien Oberflächen mit Pulver und feuerverzinkt die Kontaktflächen im Tauchverfahren – Sägewerksbettrahmen und Auflagen, Decks von Langholzanhängern, Zuführschienen von Prozessoren, Klemmbacken und Förderrollen –, sodass die Teile, die keinen Lackfilm halten können, stattdessen durch Zink geschützt werden.
Warum Lack genau dort versagt, wo Holz auf Stahl trifft
Ein Lack- oder Pulverfilm ist eine Barriere. Er wirkt, solange er durchgängig ist, und er versagt in dem Moment, in dem der Film durchbrochen wird, weil blanker Stahl in Gegenwart von Wasser und Sauerstoff sofort zu korrodieren beginnt. An einer Forstmaschine wird der Film ständig durchbrochen, und zwar jeden Tag an denselben Stellen.
Grünes Holz ist abrasiv. Ein Stamm, der über das Bett eines Sägewerks gezogen wird, führt Sand, Grit und Rinde mit sich, und dieser Schlamm wirkt wie Schleifpaste auf alles, worüber er gleitet. Die Kontaktfläche auf einem Auflagebock oder einer Deckplatte kann in einer einzigen Saison täglicher Arbeit einen 100-Mikrometer-Lackfilm verlieren. Sobald der Film weg ist, liegt der Stahl blank, und die Rostfront kriecht dann vom Rand her unter die verbleibende Beschichtung zurück und hebt sie in Flocken ab.
Zink verhält sich anders. Es ist gegenüber Stahl anodisch, was bedeutet, dass an einer Kratzstelle in der Beschichtung das Zink rund um den Kratzer zuerst korrodiert und den daneben freiliegenden Stahl schützt. Diese Opferwirkung ist der Grund, warum eine verzinkte Oberfläche die Abrasion toleriert, die einen Lackfilm zerstört, und sie ist der Grund, warum die Entscheidung über die Oberflächenbehandlung an einer Forstmaschine tatsächlich eine Entscheidung darüber ist, welche Flächen gerieben werden.
Die drei Korrosionszonen an einer Forstmaschine
Zone 1 – der Verschleißpfad
Das ist der offensichtliche Fall: die Aufliegebalken und Stammauflagen des Sägewerks, die Ladefläche des Anhängers, die Einlaufrinne und die Zuführschienen eines Brennholzverarbeiters, der Spalttisch eines Holzspalters. Auf diesen Flächen gleitet Holz, wirken Kettenspannung und ständiger Abrieb. Jede Beschichtung muss hier Material verlieren können und trotzdem den Stahl darunter schützen.
Zone 2 – die Wasserfalle
Weniger offensichtlich und meist die erste Stelle, an der eine Maschine tatsächlich durchrostet. Wasser sammelt sich in Überlappungen, in Hohlprofilen, unter Decksplatten, hinter Rungen und im Spalt zwischen einer Halterung und dem Rahmen. Eine im Freien abgestellte Maschine sammelt jede klare Nacht Kondenswasser, selbst wenn es nie regnet, weil der Stahl schneller abkühlt als die Luft um ihn herum. Farbe kann das Innere eines geschlossenen Profils nicht richtig erreichen, daher rostet der Stahl von innen nach außen, und der Schaden wird erst sichtbar, wenn die Farbe Blasen wirft.
Zone 3 – die Verbindungsstelle der Befestigungselemente
Jede Schraube, die zwei Teile zusammenspannt, bildet einen Spalt, und jedes Anziehen reißt die Beschichtung rund um die Scheibenauflagefläche ein. Ein lackierter Rahmen, der mit unbehandelten Schrauben zusammengehalten wird, rostet zuerst an den Schraubenköpfen, und eine rostende Schraube verliert ihre Vorspannung. Deshalb gehören Verbindungselemente und Kontaktplatten in dasselbe Schutzsystem wie die Struktur und nicht außerhalb davon.
Zwei Oberflächen, zwei Aufgaben
JERRY bringt nicht eine einzige Oberflächenbehandlung auf eine ganze Maschine auf. Die Oberfläche folgt der Funktion des Teils:
| Oberflächentyp | Fertig | Warum |
|---|---|---|
| Abdeckungen, Schutzbleche, Behälter, gefaltete Blechpaneele | Elektrostatische Pulverbeschichtung, im Ofen eingebrannt | Dicke, durchgehende Schicht, die Kanten und Faltungen abdeckt; farbstabil im Freien; widersteht Steinschlag |
| Sägewerksbett- und Schienenrahmen, Stammauflagen, Ladeflächenbleche von Anhängern, Rungen, Zuführschienen und Klemmbacken von Prozessoren, Förderrollen | Feuerverzinkung | Zink-Eisen-Schicht, die Abrieb übersteht und bei Kratzern weiter schützt |
| Maßstäbe, Zuführrollen von Besäumern, einige Schutzbeschläge | Edelstahl | Keine Beschichtung, die an einer Position mit hoher Reibung und hoher Feuchtigkeit abgetragen werden kann |
| Sägeblätter, Ketten, Führungsschienen, Hydraulikkolbenstangen, Bolzen | Öl und Fett, keine Beschichtung | Eine Beschichtung würde hier durch die Arbeitsbewegung zerstört; die Schmierung ist der Schutz |
Was an jeder Maschine verzinkt ist
Sägewerke
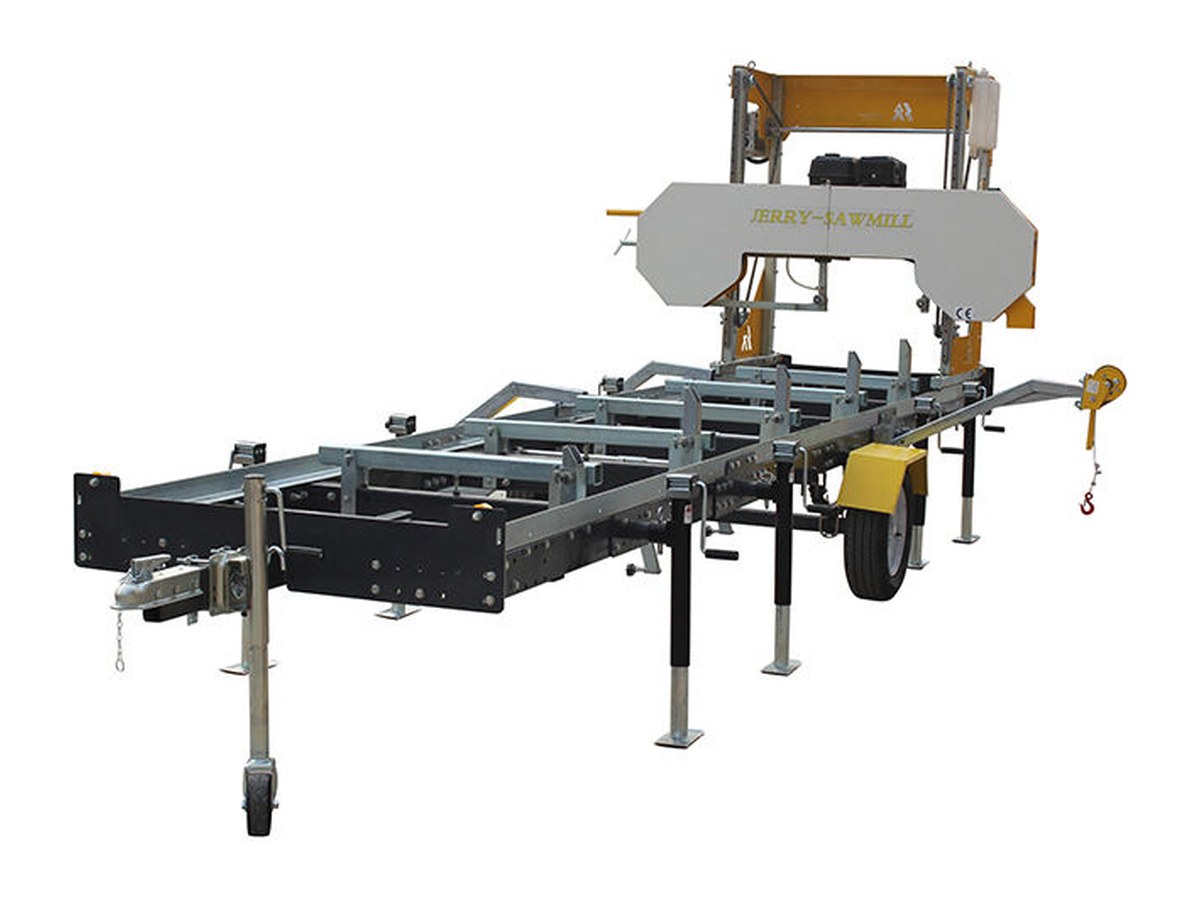
Bei den tragbaren und gewerblichen Bandsägemühlen sind die Teile, die den Stamm tragen, verzinkt: das Bett und der Schienenrahmen, die Stammauflagen und Seitenstützen sowie die Halteplatten, die die Schienenabschnitte miteinander verbinden. Der Sägeschlitten, die Schutzvorrichtungen und Abdeckungen sind pulverbeschichtet. Bei den gewerblichen Maschinen sind die gehärteten Schienen selbst eine separate Angelegenheit – sie bestehen aus durchgehärtetem Stahl mit 58–63 HRC, der so bearbeitet ist, dass die Dickentoleranz des Schienensitzes innerhalb von 0,01 mm bleibt – und eine Beschichtung wäre dort falsch, weil die Schiene den Führungsblöcken blanken, harten, flachen Stahl bieten muss. Die Verzinkung schützt die Struktur um die Schiene, nicht die Schienenoberfläche.
Holzspalter und Brennholzverarbeitungsmaschinen
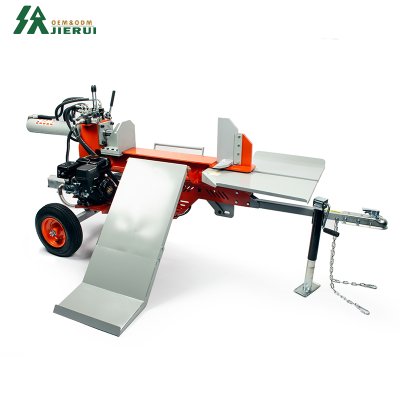
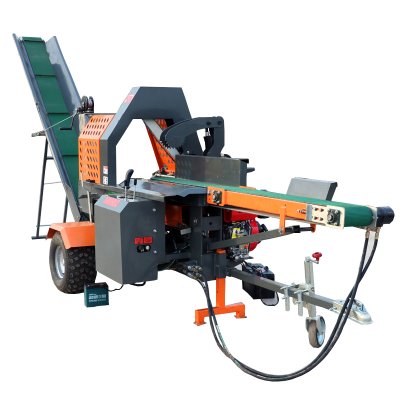
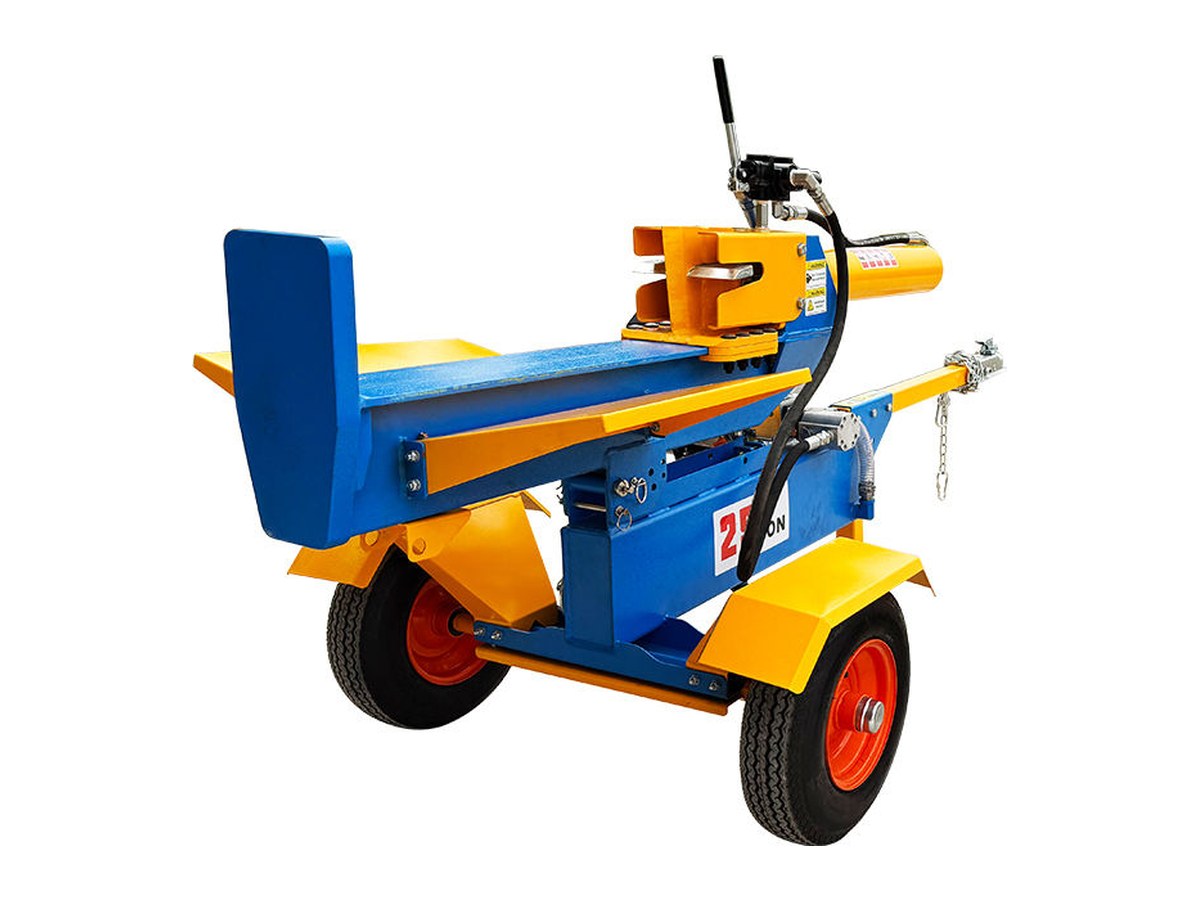
Bei einem Spalter sind der Spalttisch und die Stammauflage feuerverzinkt, weil sie den ganzen Tag nasses Rundholz und Kettenkontakt ausgesetzt sind. Bei einem Brennholzprozessor ist der Schutz an den Zuführschienen, den hydraulischen Klemmbacken und den Abführförderrollen am wichtigsten – drei Stellen, an denen sich nasse Späne gegen Stahl setzen und feucht bleiben. Die Förderrollen unserer Prozessoren sind feuerverzinkt, die Seitenbleche über dem Stammweg sind aus Edelstahl, und Rahmen und Schutzabdeckungen sind pulverbeschichtet. Die hydraulischen Klemmbacken sind feuerverzinkt statt lackiert, weil eine lackierte Backe ihre Schicht gegen Rinde innerhalb von Wochen verliert.
Langholzanhänger und Besäumkreissägen
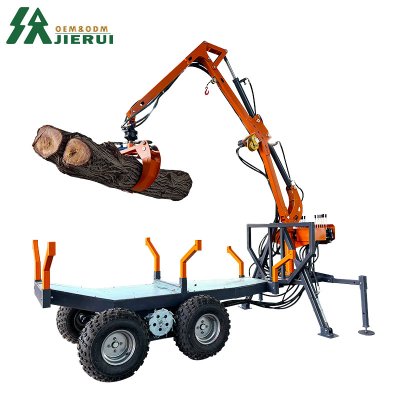
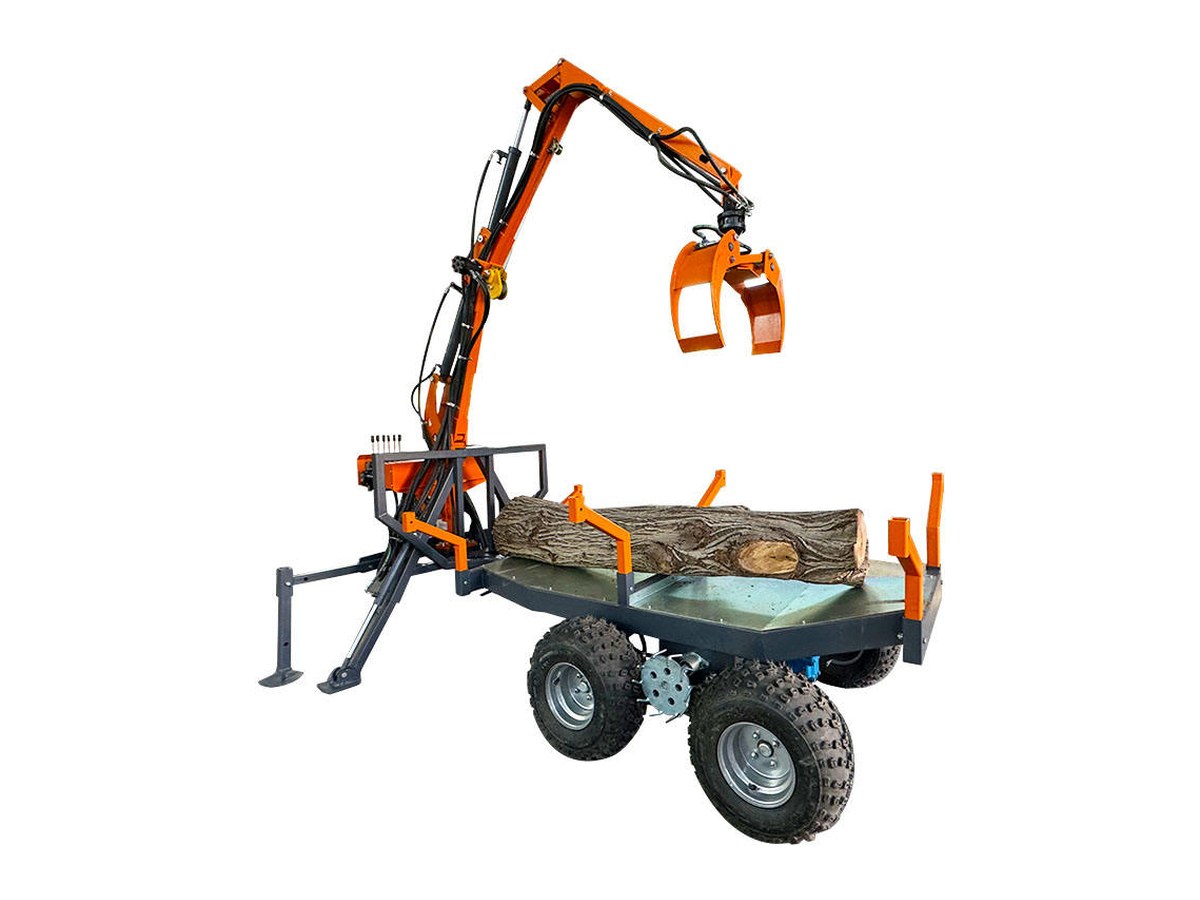
Bei einem Langholzanhänger mit Kran sind die Ladefläche, die Rungen und die hydraulischen Stützbeine feuerverzinkt; der Kranausleger und der Greiferkörper sind pulverbeschichtet, wobei sich der Greifer auf einem bearbeiteten Drehzapfen und nicht auf einem beschichteten dreht. Bei einer Besäumkreissäge sind die Einlauf- und Auslaufrollen aus Edelstahl und die Rückschlagketten aus Edelstahl, da sich beide im feuchtesten und abrasivsten Teil der Maschine befinden.
Feuerverzinkung, elektrolytische Verzinkung und Zinkstaubfarbe sind nicht dasselbe
Das Wort „verzinkt“ umfasst drei verschiedene Verfahren, und nur eines davon gehört auf eine Verschleißfläche.
Feuerverzinkungtaucht das fertige Teil in geschmolzenes Zink ein. Das Zink reagiert mit dem Stahl und bildet Zink-Eisen-Legierungsschichten, die metallurgisch gebunden sind und typischerweise einige zehn Mikrometer dick sind. Es ist das verschleißfesteste der drei Verfahren, und genau dieses schreiben wir für Rahmen, Ladeflächen und Rungen vor.
Elektrolytische Verzinkungtaucht Blech in einem Elektrolytbad mit einer dünnen Zinkschicht, meist im einstelligen Mikrometerbereich. Sie ist gleichmäßig und maßneutral, was sie für dünnes Blech und kleine Beschläge geeignet macht, und zu dünn für eine Oberfläche, auf der Holz gleitet.
Zinkstaubfarbe ist eine mit Zinkstaub beladene Farbe. Sie ist das richtige Produkt, um beschädigte Feuerverzinkung im Feld auszubessern, und sie ist kein Ersatz für Feuerverzinkung an einem neuen Teil.
Auch beim Feuerverzinken gibt es eine praktische Einschränkung: Das flüssige Zink hat etwa 450 Grad Celsius, sodass dünne Platten und präzisionsbearbeitete Teile sich verziehen können. Genau deshalb gibt es die Aufteilung in der obigen Tabelle. Feuerverzinkung kommt auf Konstruktionsblech und schwere Profile, Pulverbeschichtung kommt auf Sichtblech, und bearbeitete Oberflächen bleiben blank und geölt.
Die Seereise ist der feuchteste Teil im Leben der Maschine
Eine Maschine, die von Qingdao in einen tropischen Hafen verschifft wird, verbringt Wochen in einem Stahlcontainer, der zwischen heißen Tagen und kalten Nächten schwankt. Feuchtigkeit wandert durch den Containerboden und das Palettenholz, kondensiert über Nacht an der kältesten Stahlfläche und läuft herunter. Im Handel nennt man das Containerregen, und er verursacht im ersten Jahr mehr Korrosionsschäden als das Klima am Zielort.
Drei Dinge begrenzen dies, und danach sollte man bei jedem Angebot fragen:
Trockenmittelkapazität passend zum Containervolumen, nicht nur ein symbolischer Beutel pro Maschine.
Füllmaterial und Stretchfolie, die verhindern, dass sich die Maschine bewegt, und die verhindern, dass nasses Palettenholz blanken Stahl berührt.
Offen gelassene Ablauf- und Entlüftungsöffnungen und kein eingeschlossenes Wasser in Hohlprofilen, bevor die Türen geschlossen werden.
Bei Ankunft den Container öffnen und noch am selben Tag lüften sowie innerhalb der ersten 48 Stunden inspizieren. Ein weißer oder grauer pulveriger Film auf verzinktem Stahl ist Zinkhydroxid – Lagerflecken – und stellt eine Oberflächenablagerung dar, keinen Defekt; er lässt sich abbürsten. Rotbrauner Rost ist Korrosion des Grundmetalls und sollte fotografiert und beim Lieferanten gemeldet werden, bevor die Maschine in Betrieb genommen wird.
Feldreparatur, die keine Feuchtigkeit einschließt
Die Verzinkung ist reparierbar, aber die Reparatur muss in der richtigen Reihenfolge erfolgen:
Bis auf gesundes Metall oder gesundes Zink freilegen. Drahtbürste, Schleifscheibe oder Nadelentroster – kein Farbkratzer.
Alle Chloridrückstände mit frischem Wasser entfernen und die Oberfläche vollständig trocknen lassen. Unter einer neuen Beschichtung verbleibendes Salz lässt die Korrosion erneut beginnen.
Auf blanken Stahl einen zinkreichen Primer auftragen, dann eine Deckbeschichtung, wenn das Teil sichtbar ist oder Abrieb ausgesetzt ist.
Befestigungselemente ersetzen statt wiederverwenden. Eine Schraube aus einfachem Stahl in einer verzinkten Platte bildet ein galvanisches Paar, und die Schraube versagt zuerst.
Zwei Gewohnheiten verkürzen die Lebensdauer jedes Beschichtungssystems: das Waschen verzinkter Teile mit einem sauren Reiniger und das direkte Überstreichen von Rost. Beides lässt sich später nicht mehr rückgängig machen.
Was das Verzinken nicht leistet
Es lohnt sich, die Grenzen genau zu benennen, denn ein Beschichtungssystem, das als universell verkauft wird, ist ein Beschichtungssystem, das enttäuscht.
Es schützt keine Schneidkanten, Sägeblätter, Ketten oder Führungsschienen. Diese benötigen tägliche Ölung und Inspektion, und keine Beschichtung übersteht die Schneidwirkung.
Es übersteht kein dauerhaftes Eintauchen oder den Kontakt mit Säure und Düngemittel. Eine Maschine, die für die Handhabung von behandeltem Holz verwendet oder neben Silage gelagert wird, korrodiert weiterhin, unabhängig von der Oberflächenbehandlung.
Es widersteht keinen Aufprallschäden. Ein Gabelstaplerstoß beim Entladen dellt den Stahl ein und reißt die Zink-Eisen-Schicht auf, und diese Stelle erfordert die oben genannte Feldreparatur.
Es ist kein Ersatz für Fett. Bolzen, Drehzapfenbuchsen und Zylinderstangen benötigen weiterhin einen Schmierplan, und trockene Bolzen verschleißen lange bevor eine Beschichtung versagt.
Spezifikation für Ihr Klima
| Betriebsklima | Was am wichtigsten ist | Praktische Spezifikation |
|---|---|---|
| Tropisch, hohe Niederschläge (Südostasien, Westafrika, Pazifik) | Ständig nasses Holz und keine Trocknungsphase | Feuerverzinkte Plattform, Auflagen und Zuführschienen; Edelstahlrollen; monatliche Prüfung der Befestigungselemente |
| Salzhaltige Küstenluft (Karibik, Golfküste, Mittelmeerinseln) | Chloridangriff auf jede freiliegende Kante | Verzinkte Struktur plus Edelstahl-Befestigungselemente; Süßwasserspülung des Unterbodens nach jeder Sturmzeit |
| Schnee und Streusalz | Vom Straßenbelag aufgewirbelter Salzspray | Verzinkter Rahmen und verzinktes Deck; die Unterseite waschen, wenn die Maschine vom Anhänger kommt |
| Trockenes kontinentales oder Hochlandklima | Abrieb stärker als Feuchtigkeit | Pulverbeschichtung ist auf Paneelen ausreichend; Verzinkung lohnt sich weiterhin bei Auflagen und Deckplatten |
Der günstigste Zeitpunkt, um ein verzinktes Deck oder einen Edelstahl-Rollensatz zu spezifizieren, ist bei der Auftragserteilung. Das Nachrüsten einer Deckplatte, nachdem die Maschine auf dem Hof steht, kostet mehr als das ursprüngliche Upgrade, weil der Rahmen auseinandergenommen werden muss.
Häufig gestellte Fragen
Rosten verzinkte Oberflächen in einem tropischen Klima immer noch?
Das Zink korrodiert, aber langsam, und währenddessen schützt es den Stahl. Rechnen Sie damit, dass die Oberfläche im ersten Jahr im Freien von hellem Silber zu mattem Grau wird; das ist normal. Entscheidend ist, dass an Schweißnähten, Schnittkanten oder Schraubenlöchern kein roter Rost auftritt. Untersuchen Sie diese drei Stellen zweimal jährlich.
Kann ich verzinkten Stahl überstreichen, um ihn an die Maschinenfarbe anzupassen?
Ja, aber nicht mit gewöhnlicher Farbe direkt auf frischem Zink. Frisch verzinkte Oberflächen sind glatt und leicht reaktiv, sodass gewöhnliche Farbe nicht haftet; sie benötigen eine Sweep-Strahlbehandlung oder eine geeignete Vorbehandlung und eine für verzinkte Untergründe spezifizierte Grundierung. Bei unseren Maschinen bleiben die verzinkten Teile bewusst unlackiert, denn eine lackierte Kontaktfläche ist eine Fläche, die abblättern wird.
Ist Pulverbeschichtung oder Verzinkung die bessere Oberflächenbehandlung?
Sie lösen unterschiedliche Probleme. Pulverbeschichtung ergibt einen dicken, gleichmäßigen, farbstabilen Film auf Teilen, die angesehen und nicht gerieben werden. Verzinkung bietet kathodischen Schutz auf Teilen, die gerieben, verschraubt und stehendem Wasser ausgesetzt sind. Eine Maschine, die nur eines von beiden verwendet, blättert entweder am Deck ab oder ist dort mattgrau, wo der Käufer Lack erwartet.
Wie prüfe ich die Verzinkung, wenn die Maschine ankommt?
Achten Sie auf ein gleichmäßiges, mattes Silberaussehen ohne blanke Stellen, und prüfen Sie, dass Schweißnähte, Schnittkanten und Schraubenlöcher beschichtet sind. Ein magnetisches Schichtdickenmessgerät zeigt die Zinkschicht in Mikrometern an, wenn Sie einen Wert für Ihre Unterlagen wünschen. Fotografieren Sie alles, was nach rotem Rost statt nach weißem Lagerfleck aussieht, und melden Sie es vor der Inbetriebnahme.
Wie lauten die Bestellbedingungen und Zertifizierungen?
Die Mindestbestellmenge beträgt 1 Satz. Die Maschinen werden ab Qingdao zu FOB-, CFR-, CIF- oder EXW-Bedingungen versandt, und das Werk befindet sich in Zibo, Shandong. Die CE-Zertifizierung umfasst die Maschinen; benzinbetriebene Einheiten tragen zusätzlich die EPA-Zulassung, und die Motorenpalette ist mit EU-Stufe-V-Konformität (Euro 5) erhältlich. Das Werk verfügt über ein TÜV-Rheinland-Audit und den Status „Verified Custom Manufacturer“. Gewerbliche Sägewerke können mit unserem patentierten Vor-Entrinder ausgestattet werden, der die Rinde und die Splintschicht vor dem Hauptsägeblatt öffnet.
Wichtige Fakten
Beschichtungsaufteilung: Pulverbeschichtung auf Verschleißteilen und Schutzabdeckungen; Feuerverzinkung auf holzberührenden Oberflächen
Verzinkte Teile: Sägewerksbett und Schienenrahmen, Stammauflagen und Seitenstützen, Anhänger-Deckplatten und Rungen, Zuführschienen des Prozessors, hydraulische Klemmbacken, Förderrollen
Edelstahlteile: Maßstäbe des Sägewerks, Zuführrollen des Besäumers, Rückschlagketten, Seitenplatten des Stammwegs des Prozessors
Befestigungselemente: verzinkt oder Edelstahl an jeder Kontaktplatte, um eine galvanische Kopplung zu vermeiden
Relevante Toleranzen: 58–63 HRC gehärtete Schienen bei gewerblichen Sägewerken, 0,01 mm Dickentoleranz des Schienensitzes, 0,3–0,5 mm Toleranz des fertigen Bretts
Zertifizierung: CE; EPA bei Benzinmotoren; EU Stage V (Euro 5) verfügbar
Fabrik: Zibo, Shandong, China; von TÜV Rheinland geprüft; verifizierter individueller Hersteller
Handelsbedingungen:Mindestbestellmenge 1 Satz; FOB Qingdao, CFR, CIF, EXW
Die richtige Maschine für einen nassen Standort wählen
Wenn Ihr Hof monatelang nass bleibt, ist die Frage nach der Oberflächenbehandlung nur die Hälfte der Spezifikation. Die Höhe des Decks, der Abstand der Auflagen, das Rollenmaterial und die Entwässerung beeinflussen alle, wie viel Wasser die Maschine nach einer Schicht hält. Senden Sie uns den Durchmesserbereich der Stämme, die Holzart, das Jahresvolumen und eine Beschreibung des Standorts – Niederschlag, Salzeinwirkung, ob die Maschine drinnen steht – und wir empfehlen ein Modell und eine passende Oberflächenspezifikation. Maschinen werden FOB Qingdao, CFR, CIF oder EXW angeboten, Mindestbestellmenge 1 Satz.
E-Mail:jerry@jerry-sawmill.com
Website:forest-machinery.com
Weiterführende Lektüre: Pulverbeschichtung vs. Lackierung bei ForstmaschinenUndWas eine Kettenhärte von 58–63 HRC für die Bretttoleranz bedeutet.